조선 놋수저와 오늘의 방짜유기, 합금 비율이 수백 년째 똑같다 — 단조 기법
놋그릇을 만드는 방법은 두 갈래입니다. 쇳물을 틀에 부어 굳히는 주물유기, 그리고 달군 쇳덩이를 두들겨 늘려 형태를 잡는 방짜유기입니다. 경기도 안성은 주물유기로, 평안도 납청 계열은 방짜유기로 이름났습니다(전남 보성·순천 계열은 두 방식을 섞은 «반방짜»로 분류됩니다).
두들겨 만드는 쪽이 붓는 쪽보다 훨씬 손이 많이 갑니다. 그런데도 방짜유기는 지금까지 국가무형유산으로 이어져 왔습니다(2024년부터 번호제가 폐지된 현행 명칭입니다). 왜 굳이 두드리는 방식을 고집했을까요.
합금 비율부터 정해집니다 — 구리 78, 주석 22
방짜유기의 재료는 구리와 주석의 합금, 즉 청동입니다. 비율은 구리 78%, 주석 22%로 알려져 있습니다(자료에 따라 «구리 1근·주석 4냥»(80:20)으로 적기도 합니다). 이 비율은 임의로 정한 것이 아니라, 두들겨서 얇게 펴야 하는 공정 자체가 요구하는 값입니다.
⇒ ★★흥미로운 것은 이 비율의 «수명»입니다. 경기도박물관 소장 조선시대 청동 숟가락을 실측한 논문(이재성 외, Journal of Conservation Science 34(6), 2018)은 구리 77.96%·주석 22.04%를 보고합니다 — 지금 통용되는 78:22와 거의 같은 값입니다. 무령왕릉(6세기) 수저도 같은 비율이라는 이야기가 매체에 종종 도는데, 그 근거가 되는 기관 성분분석 보고서를 확인하지 못했습니다(국립공주박물관의 출토유물 분석 보고서에는 안료·유리·직물 분석만 있고 금속 합금 성분분석이 없습니다) — 이 글에서는 무령왕릉 언급을 빼고 실측 근거가 있는 조선시대 유물로 한정합니다. 이 합금 배합은 특정 장인의 즉흥적 발명이 아니라, 오랜 시간 검증된 «정답에 가까운 비율»이라는 뜻입니다. 비율이 바뀌면 이어지는 공정 전체가 무너지기 때문에, 함부로 바꿀 수 없는 값이기도 합니다.
공정은 열 단계 — 두드림이 대부분입니다
방짜유기 제작은 대략 이런 순서로 진행됩니다(군포시 방짜유기전수교육관 기준 10단계).
- 합금하기·용해 — 도가니에 구리와 주석을 정확한 비율로 넣고 섭씨 1,000도를 넘나드는 화덕에서 녹입니다.
- 바둑만들기 — 녹인 쇳물을 물이 담긴 판에 부으면 둥글고 얇은 합금 덩어리가 나오는데, 이를 ‘바둑(바데기)’이라 부릅니다.
- 네핌질 — 바둑을 불에 달구고 여러 사람이 망치로 번갈아 쳐서 얇게 늘립니다. 한국일보(2019) 보도에 따르면 이 네핌질을 포함한 방짜 공정 전체(8~9시간)를 대장장이(대정)·불메꾼·메질꾼 등이 한 조를 이뤄 한 몸처럼 움직이며 진행하며, 조 구성 인원은 «남한식»이 6명, «북한식»은 11명으로 다릅니다(경남 함양방짜유기촌 이점식 장인 인터뷰 기준).
- 우김질·냄질·닥침질 — 얇게 편 판을 겹쳐 우묵한 그릇 틀을 잡고, 다시 낱장으로 분리해 늘리고 당기며 형태를 완성해 갑니다.
- 제질·담금질 — 형태가 잡히면 간수를 발라 물에 담갔다 꺼내며 완제품에 가깝게 만듭니다.
- 벼름질·가질 — 담금질 과정에서 생긴 뒤틀림을 바로잡고, 표면 산화막을 벗겨 금속 고유의 광택을 냅니다.
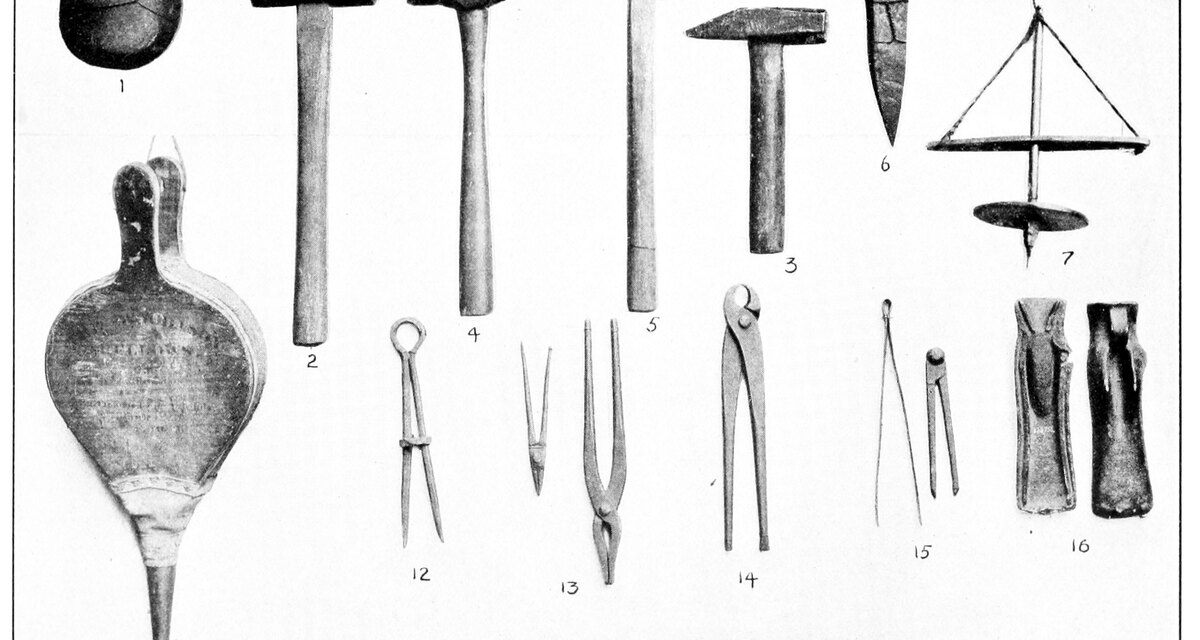
⇒ ⚠️열 단계 중 «녹이는» 단계는 처음 한 번뿐이고, 나머지 대부분이 두드리고 늘리고 바로잡는 작업입니다. 방짜유기의 공정표 자체가 «주조 한 번»이 아니라 «단조 여러 번»으로 짜여 있다는 것이 이 그릇의 정체성입니다.
왜 굳이 두들겨서 만드나 — 조직이 조밀해집니다
쇳물을 틀에 부어 굳히면 그 자리에서 결정 조직이 상대적으로 성기게 자랍니다. 반면 달군 금속을 반복해서 두들기면 내부 결정 조직이 짓눌리며 더 조밀하고 방향성 있게 재배열됩니다. 이 차이가 실제 그릇의 성능으로 이어집니다.
⇒ ★★두들겨 만든 방짜유기는 주물유기보다 얇으면서도 잘 깨지지 않고, 표면에 미세한 기공이 적어 소리를 낼 때도 맑고 은은하게 울린다고 알려져 있습니다(같은 구리-주석 합금 계열의 청동 징·꽹과리가 타악기로 쓰이는 것도 이 조밀한 조직과 무관하지 않습니다). 주물이 «형태를 한 번에 완성»하는 방식이라면, 단조는 «완성된 형태를 여러 번의 가공으로 조금씩 다가가는» 대신 재료 내부 조직 자체를 바꿔 놓는 방식입니다. 손이 많이 가는 이유가 여기 있습니다 — 형태만 잡으면 되는 게 아니라, 재료의 성질 자체를 두드림으로 바꿔야 하기 때문입니다.
담금질 — 마지막에 급히 식힙니다
‘제질 및 담금질’ 단계에서는 달군 금속을 물에 담가 급격히 식힙니다. 금속공학적으로, 586℃ 이상의 β상 영역에서 급랭하면 마르텐사이트라 불리는 조직이 나타나는 것으로 알려져 있으며, 방짜유기 유물 분석(JCS 2018)에서도 이 급랭 처리의 흔적이 확인된 사례가 보고돼 있습니다.
⇒ ★급랭의 역할은 «강도를 만드는 것»이 아니라 고온의 β상을 그대로 붙잡아, 서서히 식힐 때 생기는 깨지기 쉬운 α+δ 공석 조직(취성이 큰 δ상)이 나타나지 않게 막는 것입니다. 완성품의 강도 자체는 이미 앞선 반복 단조(네핌질 등)에서 결정립이 미세해지며 올라간 것으로 설명됩니다 — 두드림이 «모양»과 «강도」를 함께 만들고, 담금질은 그 강도가 깨지기 쉬운 조직으로 무너지지 않도록 «지켜 주는» 역할에 가깝습니다. 마르텐사이트라는 용어 자체는 정확한 표현입니다. 이후 벼름질로 급랭 과정에서 생긴 변형만 바로잡으면 됩니다.
실무 적용 — «형태를 만드는 것»과 «성질을 만드는 것»을 구분하라
- ★★결과물의 «모양»과 «성질(강도·내구성)»이 어느 공정에서 결정되는지 정확히 구분하십시오. 방짜유기는 두드림(네핌질 등 반복 단조)이 모양과 강도를 함께 만들고, 담금질은 그 강도가 깨지기 쉬운 조직으로 무너지지 않도록 «지키는» 역할을 합니다. 마지막 단계가 «강도를 만든다»고 착각하기 쉽지만, 실제로는 앞선 반복 작업이 이미 강도를 만들어 놓은 뒤입니다.
- ★검증된 배합·비율이 있다면 그 이유를 먼저 이해하고, 바꾸기 전에 신중하십시오. 78:22라는 비율이 오랜 시간 유지된 것은 그만큼 다음 공정(단조) 전체가 이 비율에 맞춰 설계돼 있기 때문입니다.
- ★손이 많이 가는 공정을 «비효율»로만 보지 말고, 그 반복이 실제로 무엇을 바꾸는지 먼저 확인하십시오. 방짜유기의 반복적인 두드림은 낭비가 아니라 조직을 조밀하게 만드는 필수 과정입니다.
정리하면
- 방짜유기는 구리 78%·주석 22%(자료에 따라 80:20)의 청동을 녹인 뒤, 이를 다시 반복해서 두드려(단조) 형태를 잡는 놋그릇입니다.
- 이 78:22에 가까운 비율은 조선시대 청동 숟가락 실측(JCS 2018, Cu 77.96%·Sn 22.04%)으로도 확인됩니다(무령왕릉 78:22는 기관 성분분석 근거를 확인하지 못해 이 글에서는 다루지 않습니다).
- 반복적인 두드림(네핌질 등)은 형태를 잡는 동시에 금속 내부 조직을 조밀하게 만들어 강도를 높이고, 주물유기보다 얇으면서 잘 깨지지 않는 그릇을 만듭니다.
- ⇒ 마지막 담금질(급랭)은 강도를 새로 만드는 것이 아니라 이미 만들어진 강도가 깨지기 쉬운 조직(δ상)으로 무너지지 않도록 붙잡는 역할이고, 벼름질이 그 과정에서 생긴 변형만 바로잡는 순서로 공정이 마무리됩니다.
본 콘텐츠는 방짜유기의 합금 비율과 단조 공정을 언론·기관 자료 및 성분분석 논문(JCS 2018)에 근거해 정리한 해설입니다. 무령왕릉 출토 수저의 합금 비율은 기관 성분분석 근거를 확인하지 못해 이 글에서 다루지 않았습니다. 지역(안성·납청·보성/순천)별 세부 공정 차이는 이번 조사 범위 밖이라 다루지 않았습니다. 최종 확인일: 2026-09-16.
작성: Timonology 편집팀 — «왜 굳이 두들기는가»를 재료 조직의 문제로 읽었습니다.
참고
- 한국일보 「수천 번의 두들김이 만든 ‘인고의 그릇’ 방짜유기」(2019.3.19)
- 이재성·전익환·박장식, 「Microstructural Change by Hot Forging Process of Korean Traditional Forged High Tin Bronze」, Journal of Conservation Science 34(6), 2018
- 국가유산청 월간 문화유산 「쇳물로 빚어낸 멋, 유기장」
- 군포시 방짜유기전수교육관 10단계 공정 안내